重庆制造业仓储升级:工业托盘与周转筐的选型要点分析
重庆作为西部工业重镇,汽摩配件、通机装备、医药化工等产业的仓储物流压力与日俱增。当生产线旁的物料流转效率成为瓶颈,工业托盘与周转筐的选型就不再是采购单上的简单勾选,而是一道关乎空间利用率、产品良率与作业动线优化的综合算术题。很多本地制造企业在从粗放堆放向精益仓储转型时,往往在第一步就陷入了“只看承重、不看场景”的误区。
一、先厘清“托盘”与“周转筐”的本质分工
工业托盘解决的是**静态存储与干线转运**的单元化问题,它强调与货架、叉车、液压车的匹配度。而周转筐(也称仓储箱)解决的是**线边配送与工序间流转**的动态问题,它更看重与流水线工位、AGV小车的对接便利性。重庆不少摩配企业常犯的错误是,用重型托盘去装载精密小件,导致空间浪费;或用开口周转筐去堆叠注塑件,结果产品在运输途中因筐体变形而互相磕碰。选型的第一步,是明确每个SKU在“入库—存储—拣选—上线”全链路中最核心的痛点是什么。
承重、尺寸与材质:三个不可妥协的技术参数
以重庆常见的注塑车间为例,成品件密度高、单件重量大,通常推荐**加厚型网格川字托盘**,其静载承重需达到6吨以上,动载在1.5吨左右,且必须考虑货架横梁间距对托盘挠度的影响。而周转筐则要重点考察**堆码强度**——在满载并堆叠四层的情况下,底层筐体的侧壁变形量不应超过5毫米。材质方面,全新料HDPE(高密度聚乙烯)与回料PP(聚丙烯)的差价看似诱人,但在夏季车间温度超过40℃的环境下,回料制品的抗蠕变性能会急剧下降,导致周转筐在半年内出现不可逆的桶形变形。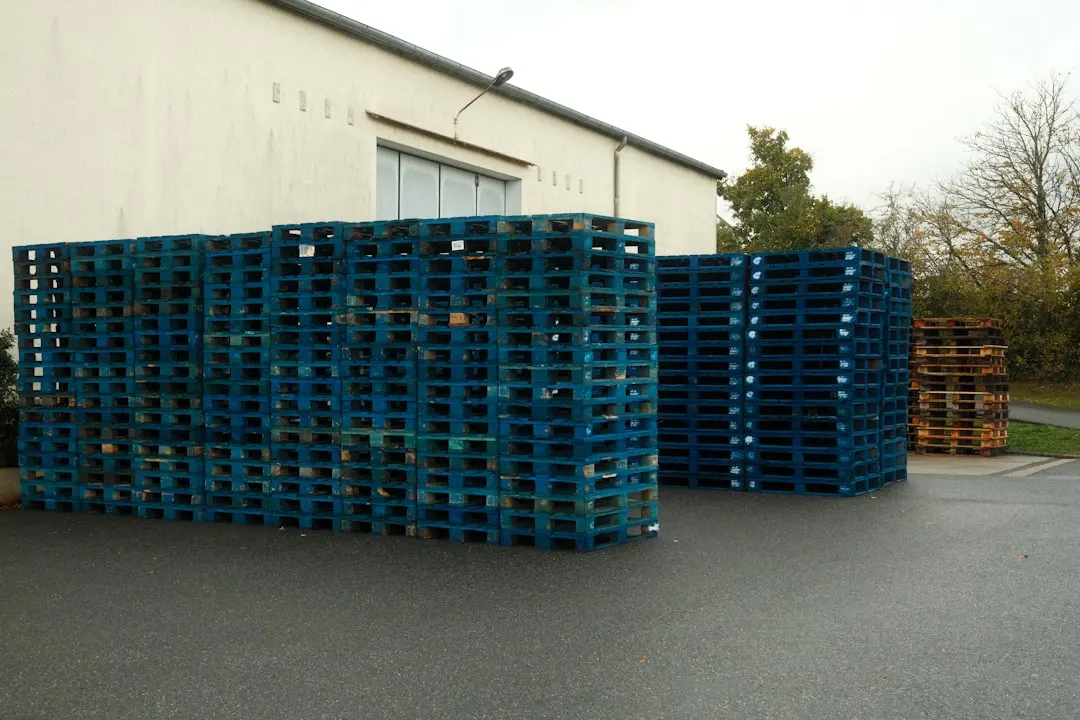
尺寸选型则要逆向推导。不要先定托盘或筐的规格,而是先测量现有货架净宽、货车车厢内高、自动分拣线皮带宽度。重庆地区常见的标准托盘尺寸为1200×1000mm,但若你的仓库立柱间距较小,1100×1100mm的川字托盘反而能提升8%-12%的库容利用率。周转筐则建议采用**可折叠式设计**,空筐返程体积压缩至原体积的1/4,这对租用外库或需跨厂区调拨的企业,能显著降低回程物流成本。
二、仓储箱在特殊场景下的选型细节
针对重庆优势产业——通机发动机缸体、铝合金压铸件这类带有油污或切削液的物料,普通网格周转筐的镂空底部反而成了藏污纳垢的死角。此时应选用**实底防油型仓储箱**,并在筐底设计导流槽,配合倾斜式搁置架,让附着液体自然汇聚排出。而对于电子元器件、传感器等静电敏感部件,防静电周转筐的表面电阻率必须控制在10⁶至10⁹欧姆之间,且需注意添加防静电母粒的制品在多次清洗后阻值是否漂移——这需要供应商提供第三方检测报告,而非仅凭手感判断。
另一个常被忽视的问题是**筐体与输送线的摩擦系数**。当周转筐在辊筒输送线上转向或积放时,底部结构若与辊筒间隙不匹配,极易卡顿。建议在选型前实测现有输送线辊筒直径(常见为38mm或50mm)与间距,要求供应商提供筐底与辊筒接触面的模拟运行视频。在重庆潮湿多雾的冬季,塑料制品表面易凝结水膜,导致摩擦系数下降,此时可在筐底增加四条防滑筋条,代价是底盘重量增加约0.8kg,但换来的运行稳定性是值得的。
三、常见选型误区和成本陷阱
- 误区一:所有塑料托盘都进货架。实际上,只有带有钢管加强筋的货架专用托盘才能有效抵抗横梁处的剪切力,否则两年内断裂风险极高。
- 误区二:周转筐越厚越耐用。过厚的侧壁增加了单筐自重,反而降低了人工搬运的舒适性,且注塑内应力释放不均时,厚壁件更易在转角处开裂。
- 误区三:只比采购单价,不比全生命周期成本。一个质量稳定的工业托盘在正常维护下可使用5-7年,而低价回料制品往往2年即需更换,综合成本反而高出30%以上。
重庆安云途贸易有限公司在服务本地制造企业的过程中发现,很多客户将“塑料制品”简单归类为低值易耗品,忽略了它在整个供应链中的杠杆作用。一套设计合理的仓储箱方案,通常能帮企业减少15%的线边等待时间,并降低3%-5%的因磕碰导致的报废率。若您的仓储正处于从人工堆码向高位货架或自动化立库过渡的阶段,不妨先对现有物料做一次分类盘点,再带着具体工况参数去与供应商探讨方案。
制造业的仓储升级没有标准答案,但选对单元化载具,往往能起到四两拨千斤的效果。